Popis produktu
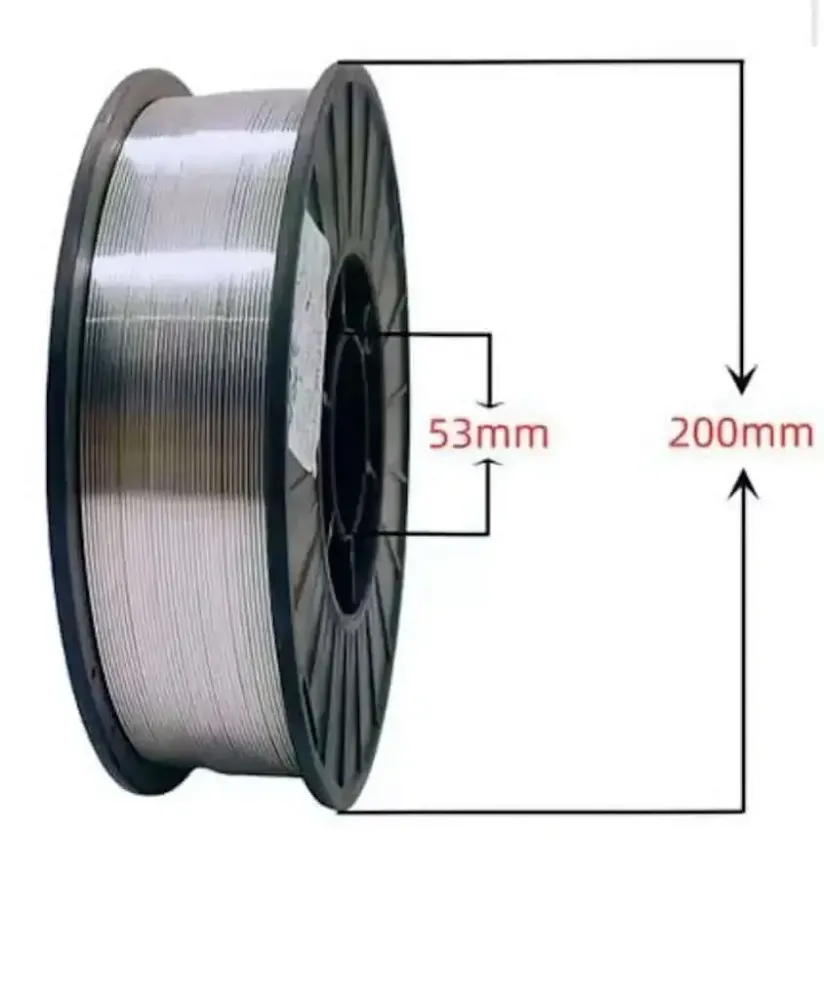
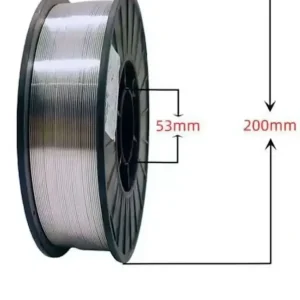
CHM-AI5356/CHG-AI5356 je široce používaný svařovací drát z hliníkové hořčíkové slitiny obsahující 5 % hořčíku. Vykazuje vynikající svařovací vlastnosti se stabilním obloukem, esteticky příjemným tvarem svarového korpusu a minimálním rozstřikem. Tento drát také poskytuje dobré barevné sladění pro eloxované svařované díly.
Aplikace
Široce používaný v různých průmyslových odvětvích zahrnujících hliníkové slitiny, jako jsou jízdní kola, sportovní vybavení, hliníkové panely, hliníkové podnosy, vozy lokomotiv, chemické tlakové nádoby, vojenská výroba, loděnice, letectví atd. Vhodný pro svařování hliníkových slitin jako 5052, 6061, 6063 a dalších.
ER1100
Standardní hodnoty
| Chemické složení (hmotnostní zlomek) | Standardní (%) | Příklad (%) |
|---|---|---|
| Fe | 0.05-0.25 | 0.13 |
| Cu | ≤0,05 | 0.10 |
| Mn | ≤0,05 | 0.08 |
| Mg | 4.5-5.5 | 4.85 |
| Cr | ≤0,20 | 0.07 |
| Zn | ≤0,10 | 0.008 |
| Ti | ≤0,20 | 0.10 |
| Al | Zbytek | Zbytek |
| Mechanické vlastnosti (svařený stav) | Standardní hodnota | Příklad hodnoty |
|---|---|---|
| Pevnost v tahu Rm (MPa) | ≥265 | 265 |
| Mez kluzu Rp0,2 (MPa) | ≥150 | 150 |
| Prodloužení A (%) | ≥9 | 20 |
Detaily svařování
- Metoda svařování: MIG
- Ochranný plyn: 99,99 % Ar
| Fyzikální vlastnosti | Standardní hodnota |
|---|---|
| Rozsah teplot tání (°C) | 575-633 |
| Hustota (g/cm³) | 2.65 |
Referenční svařovací parametry
| Průměr svařovacího drátu (mm) | Metoda svařování | Svářecí proud (A) | Svářecí napětí (V) |
|---|---|---|---|
| 1.2 | MIG | 180-300 | 18-28 |
| 1.6-2.5 | TIG | 150-250 | 20-20 |
| 2.0 | TIG | 200-400 | 22-34 |
| 4.0-5.0 | TIG | 220-400 | 24-36 |
Opatření
- Před svařováním důkladně odstraňte oxidaci a olejové znečištění z hran obrobku a povrchu svařovacího drátu.
- Během svařování může být roztavený kov podepřen podpůrnou deskou, aby byla zajištěna správná tvorba svarového korpusu.
Certifikace produktu
- Certifikační orgán: GTS
- Úroveň certifikace: CE
ER5356
Chemické složení (hmotnostní zlomek)
| Prvek | Standardní (%) | Příklad (%) |
|---|---|---|
| Si | <0,25 | 0.05 |
| Fe | – | 0.13 |
| Cu | <0,40 | 0.08 |
| Mn | <0,10 | 0.12 |
| Mg | 0.05-0.20 | 4.85 |
| Cr | – | 0.07 |
| Zn | – | 0.008 |
| Ti | <0,20 | 0.10 |
| Al | Zbytek | Zbytek |
| Be | – | – |
| Ostatní | Celkem ≤0,15 | 0.0001 |
Mechanické vlastnosti (svařený stav)
| Vlastnost | Standardní hodnota | Příklad hodnoty |
|---|---|---|
| Pevnost v tahu Rm | ≥265 MPa | 265 MPa |
| Mez kluzu Rp0,2 | ≥150 MPa | 150 MPa |
| Prodloužení A | ≥20% | 20% |
Detaily svařování
- Metoda svařování: MIG
- Ochranný plyn: 99,99 % Ar
| Fyzikální vlastnosti | Standardní hodnota |
|---|---|
| Rozsah teplot tavení | 575-633°C |
| Hustota | 2,65 g/cm³ |
Referenční svařovací parametry
| Průměr svařovacího drátu (mm) | Metoda svařování | Svářecí proud (A) | Svářecí napětí (V) |
|---|---|---|---|
| 1.2 | MIG | 180-300 | 18-28 |
| 1.6-2.5 | TIG | 150-250 | 20-20 |
| 2.0 | TIG | 200-400 | 22-34 |
| 4.0-5.0 | TIG | 220-400 | 24-36 |
Opatření
- Před svařováním důkladně odstraňte oxidaci a olejové znečištění z hran obrobku a povrchu svařovacího drátu.
- Během svařování může být roztavený kov podepřen podpůrnou deskou, aby byla zajištěna sprá
Recenze
Zatím zde nejsou žádné recenze.